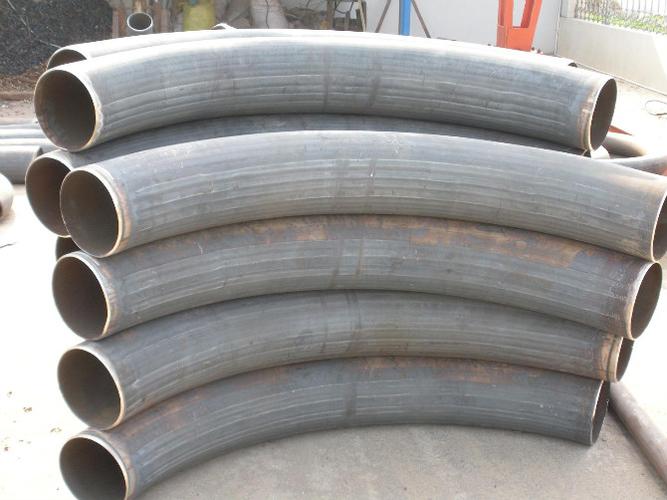
冲压弯头与热压弯头的区别 深入解析弯头加工工艺
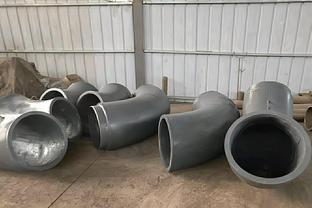
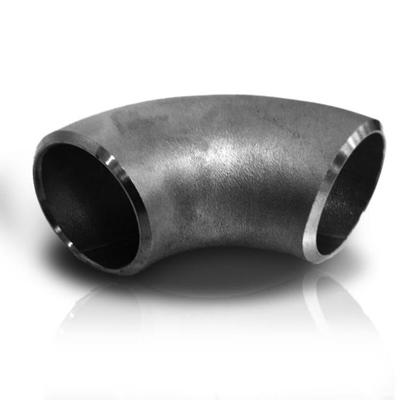
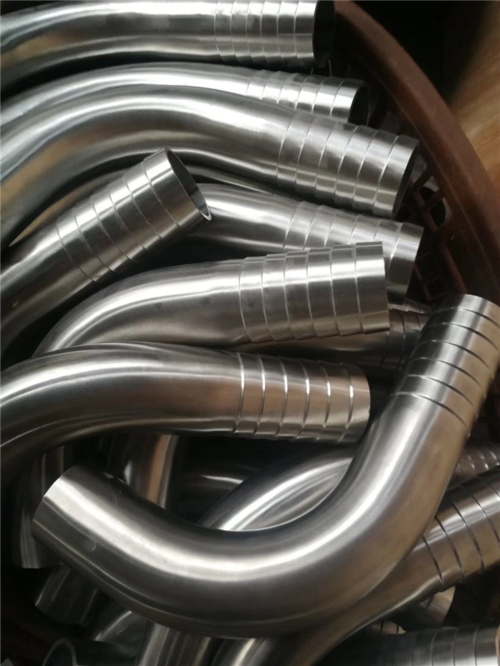
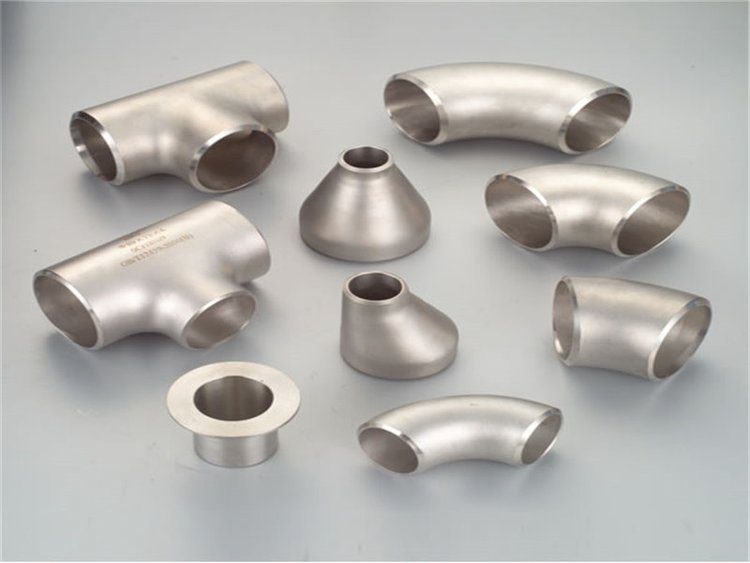
在管道系统中,弯头是改变管路方向的关键管件,广泛应用于石油、化工、电力、建筑等领域。其中,冲压弯头和热压弯头是两种常见的加工类型,但许多人容易将它们混淆。本文将从加工原理、工艺特点、性能差异及应用场景等方面,详细解析冲压弯头与热压弯头的区别,帮助您更好地选择适合的弯头产品。
一、弯头加工的基本概念
弯头加工是通过塑形成型工艺,将管坯制成具有一定角度(如45°、90°、180°)的管件。根据成型温度的不同,可分为冷加工和热加工;根据成型方式,又可分为冲压、热压、推制、锻制等。冲压弯头和热压弯头虽然都属于塑性成型,但在工艺细节和成品特性上有显著差异。
二、冲压弯头的加工原理与特点
冲压弯头(亦称冷冲压弯头)通常在常温下进行。其工艺是利用冲床和模具,对管坯施加压力,使其在模具型腔内发生塑性变形,从而获得所需角度和形状。
加工流程:
- 下料:将钢管按尺寸切割。
- 冲压:在冲床上用模具对管坯进行冲压成型。
- 整形:对成型后的弯头进行尺寸校正。
- 热处理:根据需要消除加工硬化。
- 表面处理:如喷砂、酸洗等。
工艺特点:
- 常温加工,无需加热设备,能耗较低。
- 生产效率高,适合大批量生产。
- 尺寸精度高,表面光洁度好。
- 但受模具限制,大口径弯头难以用冲压加工。
- 冷作硬化可能导致材料韧性下降,需通过热处理恢复。
三、热压弯头的加工原理与特点
热压弯头是将管坯加热到一定温度(通常在金属再结晶温度以上),然后通过模具压制或推制成型。热压工艺多用于大口径、厚壁弯头的生产。
加工流程:
- 下料:切割管坯。
- 加热:将管坯送入加热炉,均匀加热至适宜温度。
- 压制:在液压机或推制机上,用模具将加热后的管坯压制成型。
- 冷却:成型后缓慢冷却,以控制金相组织。
- 热处理与表面处理:如正火、回火、喷砂等。
工艺特点:
- 高温加工,材料塑性好,变形抗力低,适合大口径、厚壁弯头。
- 能消除冷作硬化,保持材料良好的韧性。
- 可生产复杂形状和更大尺寸的弯头。
- 但能耗高,设备投资大,生产效率相对较低。
- 表面氧化皮较多,需后续处理。
四、冲压弯头与热压弯头的核心区别
- 加工温度:冲压弯头在常温下成型;热压弯头在高温下成型。
- 适用范围:冲压多用于中小口径(通常DN400以下);热压多用于大口径(DN400以上)和厚壁弯头。
- 材料性能:冲压易产生冷作硬化,需热处理;热压能改善材料组织,性能更均匀。
- 尺寸精度:冲压弯头精度高,表面质量好;热压弯头因高温氧化,表面较粗糙,精度略低。
- 生产成本:冲压模具成本高,但批量生产单价低;热压能耗高,适合小批量、大规格。
- 典型标准:冲压弯头常符合GB/T 12459、ASME B16.9等;热压弯头同样参照这些标准,但工艺不同。
五、如何选择冲压弯头或热压弯头
选择时需考虑以下因素:
- 口径与壁厚:小口径薄壁可选冲压;大口径厚壁宜选热压。
- 材料类型:不锈钢、合金钢等对温度敏感的材料,需评估工艺适应性。
- 使用工况:高压、高温或腐蚀环境,应优先保证材料性能,热压弯头更可靠。
- 成本与交期:大批量标准弯头,冲压成本更低;非标或大尺寸,热压更灵活。
- 质量标准:根据项目要求的认证和检测标准,选择合规的加工方式。
六、
冲压弯头和热压弯头各有优劣,并非简单替代关系。理解其加工原理和差异,有助于在管道设计与采购中做出科学决策。随着工艺进步,两种技术也在不断融合,例如温冲压、热推制等新工艺,进一步拓宽了弯头加工的应用范围。无论选择哪种弯头,都应确保产品符合相关标准,并进行严格的质量检验,以保障管道系统的安全运行。
如若转载,请注明出处:http://www.ysjunsheng.com/product/48.html
更新时间:2026-10-30 12:29:01